hsau hsau hsau hsau hsau
hsau hsau hsau hsau
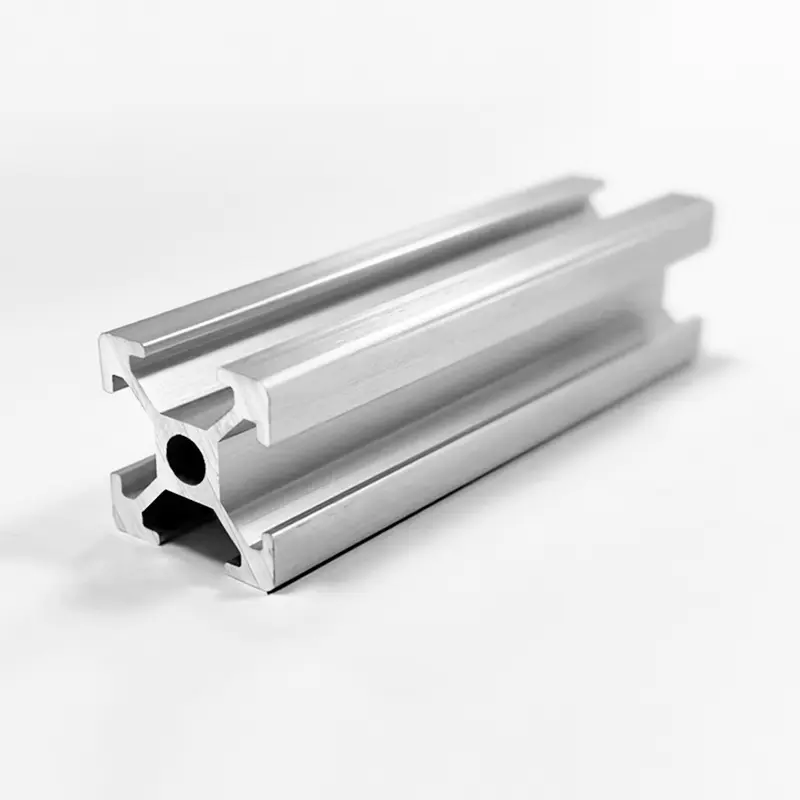
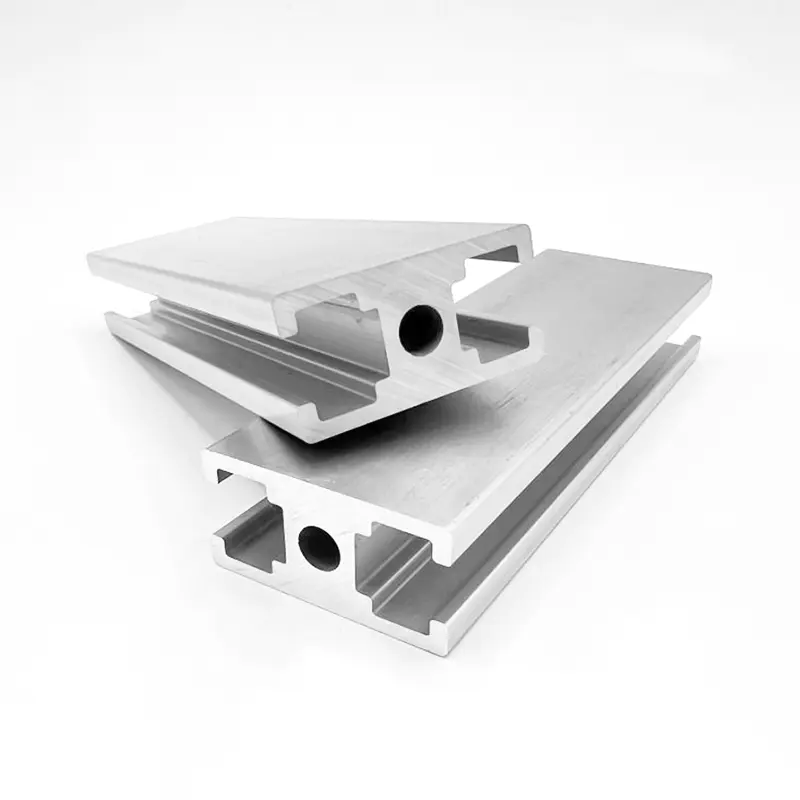
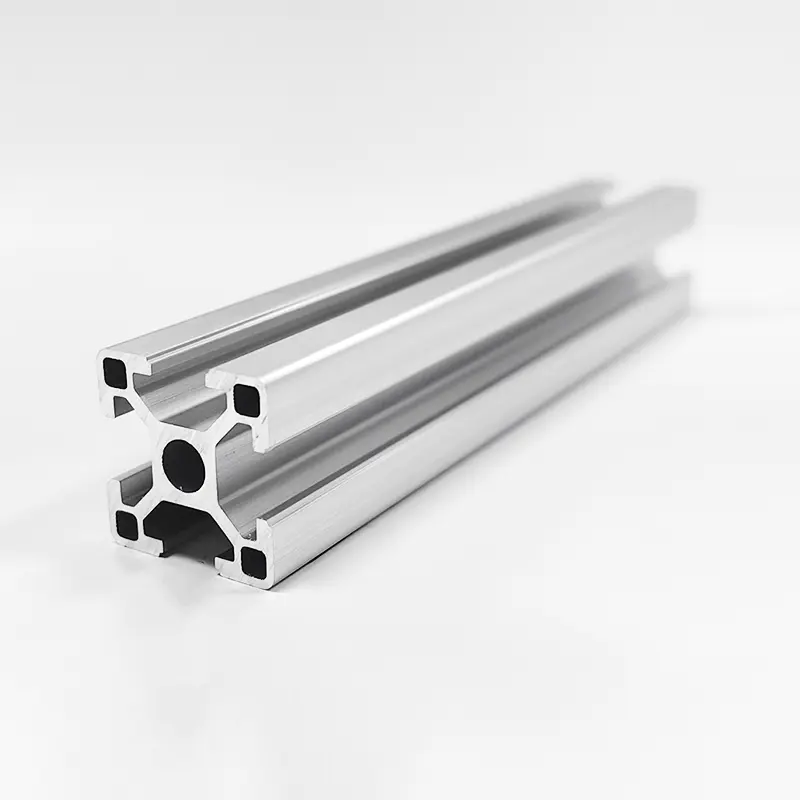
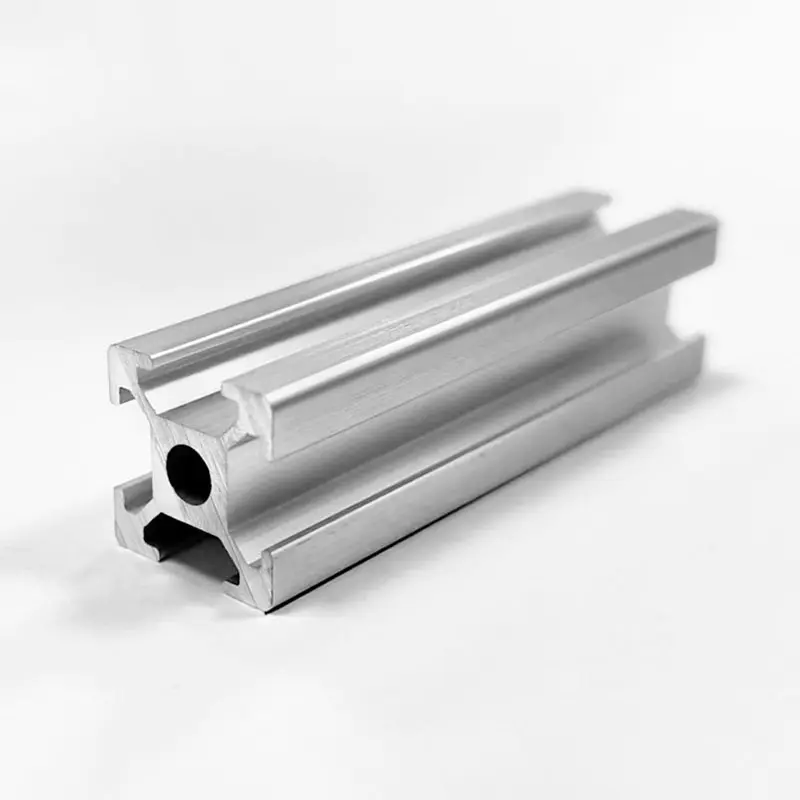
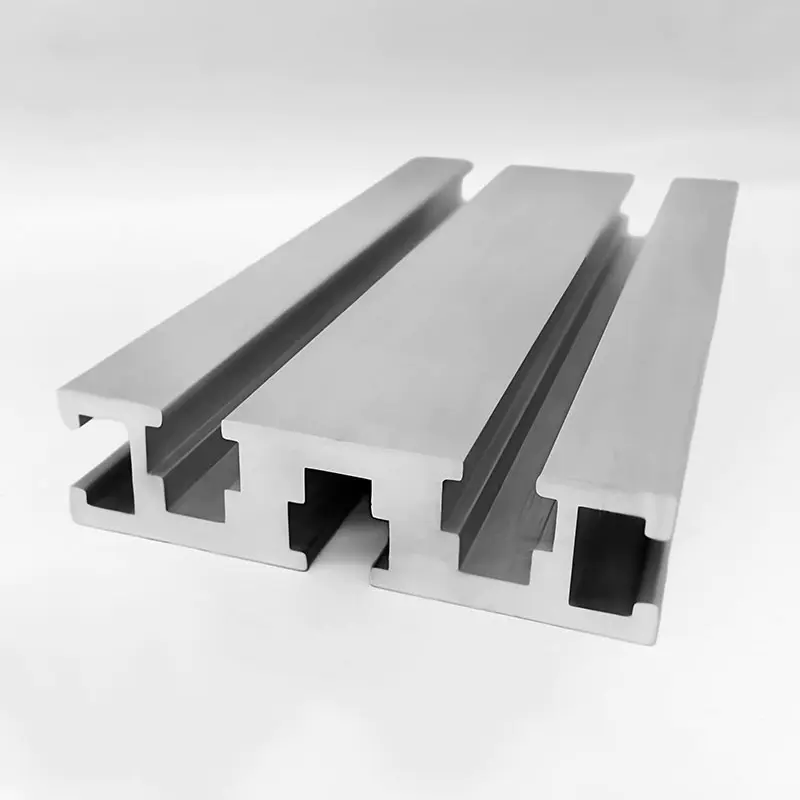
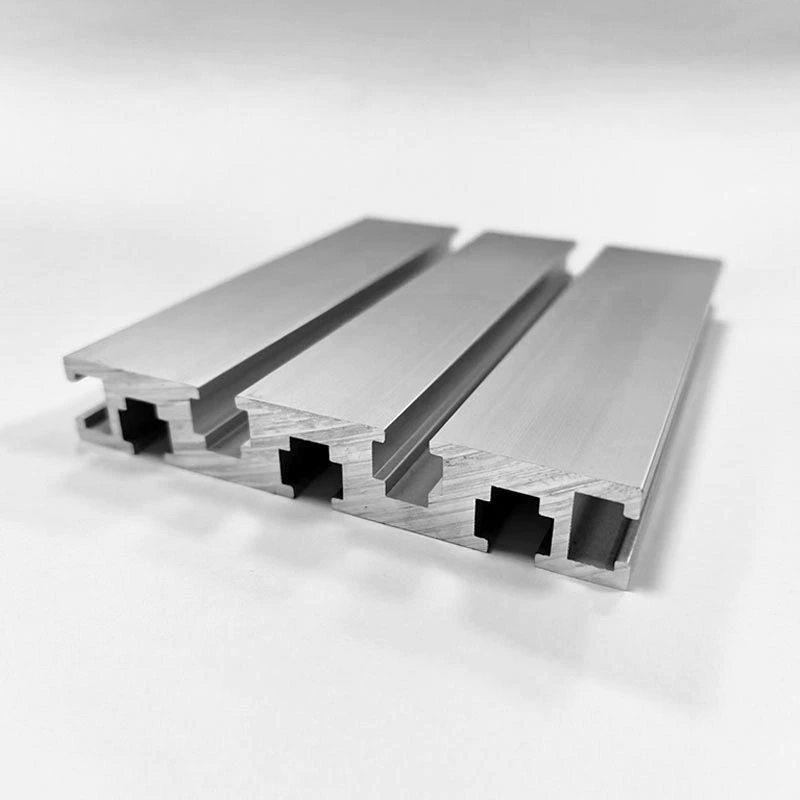
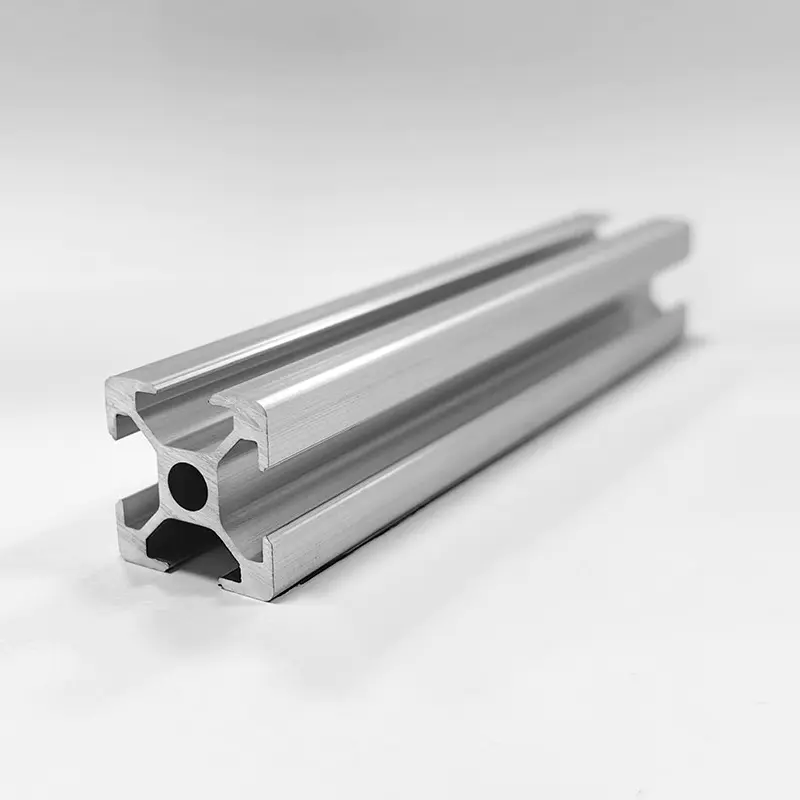
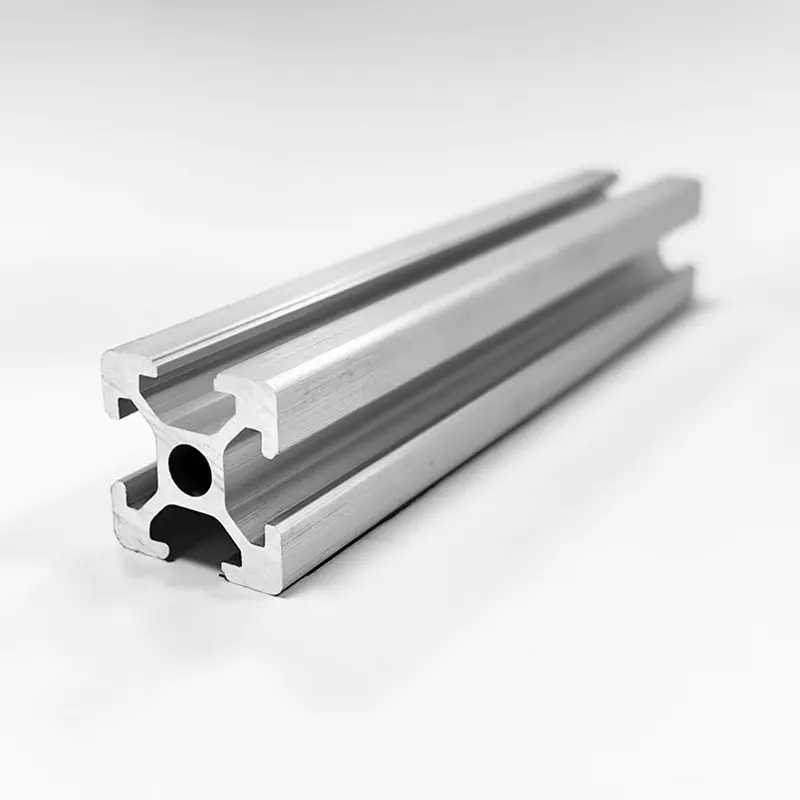
Hliníkové vytlačované profily se staly základními součástmi moderního strojírenství, stavebnictví, automobilového průmyslu, obnovitelných zdrojů energie a průmyslové automatizace. Proces vytlačování zahrnuje protlačování zahřátých předvalků z hliníkové slitiny skrz tvarovanou ocelovou matrici pod extrémním hydraulickým tlakem. Tento proces poskytuje spojité délkové profily se složitými, konstantními průřezy, které kombinují lehké vlastnosti se strukturální trvanlivostí.
Pro mezinárodní nákupčí, stavební inženýry a výrobce originálního vybavení vyžaduje výběr správného profilu protlačování hliníku vyhodnocení několika kritických faktorů. Vlastnosti materiálu jsou dány složením slitiny, tepelným zpracováním, geometrií průřezu a metodami povrchové úpravy. Výběr nesprávné třídy slitiny nebo označení teploty může vést k předčasnému mechanickému selhání, estetické degradaci, vyšším výrobním nákladům nebo zbytečným problémům s montáží.
Tato komplexní technická příručka poskytuje hloubkovou srovnávací analýzu primárních architektonických a konstrukčních hliníkových slitin, konkrétně se zaměřením na 6061, 6063 a 6005A. Rozkládá chemická složení, mechanickou pevnost, stavy temperování, výkonnost povrchové úpravy a konstrukční tolerance, aby pomohly týmům zásobujících a inženýrům vybrat optimální profil vytlačování pro jejich specifické aplikační požadavky.
Výkon vytlačovaného hliníkového profilu je založen na jeho chemickém složení. Standardní extrudované profily patří převážně do hliníkových slitin řady 6xxx, které jako hlavní legující prvky obsahují hořčík a křemík. Tyto prvky tvoří silicid hořčíku (Mg2Si), sloučeninu, která činí slitinu tepelně zpracovatelnou a citlivou na precipitační vytvrzování.
Přesná rovnováha hořčíku, křemíku, mědi, chrómu a železa definuje chování při zpracování, rychlost vytlačování, tvarovatelnost a pevnost po stárnutí každé slitiny.
| Třída slitiny | křemík (Si) | železo (Fe) | měď (Cu) | mangan (Mn) | Hořčík (Mg) | Chrom (Cr) | zinek (Zn) | titan (Ti) | hliník (Al) |
|---|---|---|---|---|---|---|---|---|---|
| 6061 | 0,40 – 0,80 % | Max 0,70 % | 0,15–0,40 % | Max 0,15 % | 0,80 – 1,20 % | 0,04–0,35 % | Max 0,25 % | Max 0,15 % | Rovnováha |
| 6063 | 0,20 – 0,60 % | Max 0,35 % | Max 0,10 % | Max 0,10 % | 0,45–0,90 % | Max 0,10 % | Max 0,10 % | Max 0,10 % | Rovnováha |
| 6005A | 0,50 – 0,90 % | Max 0,35 % | Max 0,30 % | 0,09 – 0,50 % | 0,40 – 0,70 % | 0,10 – 0,30 % | Max 0,20 % | Max 0,10 % | Rovnováha |
Technici musí vybrat hliníkové slitiny na základě specifických kritérií mechanického zatížení, jako je mez kluzu v tahu, konečná pevnost v tahu, tažnost a povrchová tvrdost.
Mechanické chování se výrazně liší v závislosti na složení slitiny a použitém procesu tepelného zpracování.
| Parametr vlastnosti | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | Konstrukční ocel (referenční) |
|---|---|---|---|---|---|
| Maximální pevnost v tahu (MPa) | 150–185 | 205–245 | 290–310 | 260–280 | 400–550 |
| Mez kluzu (0,2% offset, MPa) | 110–130 | 170–210 | 240–276 | 215–240 | 250–350 |
| Prodloužení při přetržení (%) | 8-12 | 10-14 | 8-12 | 8-10 | 20–25 |
| Tvrdost podle Brinella (HBW) | 60–65 | 73-80 | 95–100 | 85–90 | 120–160 |
| Limit únavy (MPa) | 60 | 69 | 96 | 85 | 180 |
| Modul pružnosti (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Hustota (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
Hliníkové vytlačované profily získávají významnou část své konečné pevnosti z precipitačního vytvrzování, známého také jako umělé stárnutí. Při čtení technických výkresů a objednávání hrubých výlisků je důležité porozumět označení teplot.
| Temper State | Proces kalení | Umělé stárnutí | Úroveň síly | Rozměrová stabilita | Výkon ohýbání za studena |
|---|---|---|---|---|---|
| T4 | Rychlá voda / ventilátor | Žádný (přirozený věk) | Mírný | Mírný | Výborně |
| T5 | Nucený vzduch / mlha | Ano (standardní trouba) | Středně vysoká | Výborně | Spravedlivý |
| T6 | Intenzivní zhášení vody | Ano (rozšířená trouba) | Maximální | Dobré na spravedlivé | Omezené |
Extrudované hliníkové profily přirozeně vytvářejí tenký pasivní film oxidu hliníku (5 až 10 nanometrů silný), když jsou vystaveny kyslíku. Průmyslová, námořní, architektonická a dekorativní prostředí však vyžadují upravené povrchové úpravy pro zvýšení odolnosti proti korozi, odolnosti proti opotřebení, jednotnosti barev a elektrické izolace.
Eloxování je proces elektrochemické přeměny, který zahušťuje přírodní povlak oxidu hlinitého do integrované, tvrdé, porézní anodické vrstvy. Profil je ponořen jako anoda v lázni s elektrolytem kyseliny sírové při použití stejnosměrného elektrického proudu.
Práškové lakování zahrnuje nástřik elektrostaticky nabitého suchého termosetového polymerního prášku na důkladně předem upravený hliníkový profil. Profil se poté vypaluje ve vytvrzovací peci při 180 až 200 stupních Celsia, přičemž se prášek roztaví a zesítí do souvislé ochranné vrstvy.
Elektroforéza kombinuje eloxování se sekundárním elektricky nanášeným vodou ředitelným pryskyřičným vrchním nátěrem. Po standardní anodizaci je mokrý profil ponořen do akrylátové nebo epoxidové nátěrové nádrže pod stejnosměrným elektrickým proudem, který před tepelným vytvrzením nanese rovnoměrný polymerní film uvnitř a přes anodické póry.
Kapalné nátěrové systémy PVDF, běžně označované obchodními názvy jako Kynar 500 nebo Hylar 5000, využívají technologii fluoropolymerových pryskyřic smíchaných s odolnými keramickými pigmenty. Povlaky PVDF, aplikované jako vícevrstvý systém (základní nátěr, barevný nátěr a volitelný čirý vrchní nátěr), nabízejí vysokou odolnost vůči atmosférické degradaci.
| Metoda léčby | Typická tloušťka | Odolnost proti korozi (test solným sprejem) | UV a barevná stabilita | Poškrábání a tvrdost | Předvolba primární slitiny |
|---|---|---|---|---|---|
| Vyčistit elox | 10-25 mikronů | Výborně (1,000 hours) | Vynikající | Velmi vysoká (8–9 Mohs) | 6063 (nejlepší jasnost) |
| Práškové lakování | 60 - 120 mikronů | Velmi dobrý (1 000–3 000 hodin) | Dobré až vynikající | Mírný to High | 6063, 6061, 6005A |
| Elektroforéza | 15-25 mikronů | Superior (2000 hodin) | Výborně | Vysoká (3H–4H) | 6063 |
| PVDF povlak | 30 - 45 mikronů | Výjimečné (4 000 hodin) | Maximální / Unmatched | Mírný | 6063, 6061, 6005A |
Navrhování účinného profilu pro vytlačování hliníku vyžaduje pochopení geometrie profilu, rozložení tloušťky stěny, symetrické vyvážení hmotnosti a výrobních tolerancí. Správná konstrukce snižuje opotřebení matrice, zabraňuje deformaci toku materiálu a minimalizuje výrobní náklady.
Mezinárodní výroba hliníkových výlisků se řídí standardizovanými rozměrovými tolerancemi stanovenými organizacemi jako ASTM (Americká společnost pro testování a materiály) a EN (Evropský výbor pro standardizaci).
Většina průmyslových hliníkových profilů vyžaduje výrobu po vytlačování, včetně řezání na přesné délky, vrtání, frézování, závitování, ohýbání a spojování před instalací do finálních sestav.
Hliníkové výlisky lze spojovat pomocí mechanických spojovacích prvků, strukturálního lepení nebo metod tepelného svařování.
Abychom konstruktérům a manažerům nákupu pomohli při výběru optimální kombinace slitiny, temperování a povrchové úpravy, níže uvedená matice zdůrazňuje doporučené profilové specifikace pro hlavní průmyslová odvětví.
| Aplikační sektor | Specifická aplikace | Doporučená slitina a temper | Primární povrchová úprava | Klíčový inženýrský ovladač |
|---|---|---|---|---|
| Architektonická budova | Okenní rámy, dveře, předstěny, výlohy | 6063-T5 / 6063-T6 | Eloxované (15-25um) / práškové lakování / PVDF | Vynikající estetika, složitá dutá geometrie, odolnost proti korozi |
| Solární a obnovitelná energie | Montážní rámy solárních panelů, sledovací kolejnice | 6005A-T6 / 6061-T6 | Čirá eloxovaná (10-15um) | Vysoký poměr pevnosti a hmotnosti, odolnost proti zatížení větrem, rychlá montáž v terénu |
| Automobilový průmysl a EV | Rámy bateriových skříní, nárazníky, střešní ližiny | 6061-T6 / 6005A-T6 | Konverze bez chromátů / E-coating | Absorpce rázové energie, vysoká mez kluzu, svařitelnost |
| Průmyslová automatizace | Modulární rámování s T-drážkou, vedení dopravníků, robotické portály | 6063-T6 / 6061-T6 | Čirý eloxovaný | Přesné rozměrové tolerance, odolnost proti poškrábání povrchu, strukturální tuhost |
| Elektronika a HVAC | LED chladiče, invertorové skříně, tepelné výměníky | 6063-T5 | Eloxovaný / Elektroforéza | Vysoká tepelná vodivost (1200 W/m K), jemná tenkostěnná vytlačitelnost |
| Doprava a námořní doprava | Podlahy karoserií nákladních automobilů, lodní lávky, rámy železničních interiérů | 6061-T6 / 6005A-T6 | Námořní práškové lakování / eloxování | Odolnost proti korozi v chloridovém prostředí, dynamická únavová pevnost |
Hlavní rozdíl spočívá v chemickém složení, pevnosti a povrchové úpravě. 6061 obsahuje vyšší hladiny hořčíku a křemíku spolu s přidanou mědí a chrómem. Díky tomu je 6061-T6 přibližně o 30 až 40 procent pevnější než 6063-T6, takže je ideální pro těžké nosné konstrukční aplikace. Na rozdíl od toho má 6063 čistší složení s nízkým obsahem mědi, nabízí výjimečnou vytlačitelnost do složitých nebo tenkostěnných tvarů a vytváří vynikající eloxovaný povrch pro architektonické aplikace.
Hliník 6063 neobsahuje prakticky žádnou měď a nízký obsah železa, což mu umožňuje při elektrolytickém zpracování vytvořit vysoce rovnoměrný, čirý, jasný film anodického oxidu. 6061 obsahuje měď (0,15 až 0,40 procenta) a chrom, které tvoří mikročástice fáze, které rozptylují světlo, což má za následek mírně tmavší, našedlý nebo skvrnitý vzhled po eloxování. Pro vizuální architektonické komponenty poskytuje 6063 vynikající konzistenci povrchu a brilanci barev.
Označení temperování označuje tepelné zpracování a mechanické zpracování hliníkového profilu. Například temperování T4 nabízí střední pevnost s vysokou tažností, takže je vhodné pro profily, které vyžadují ohýbání za studena po vytlačování. Temperování T5 se vyrábí kalením vzduchem na vytlačovacím lisu s následným umělým stárnutím, které poskytuje dobrou pevnost a rozměrovou stabilitu s minimálním tepelným zkreslením. Temperování T6 zahrnuje agresivní kalení vodou a prodloužené umělé stárnutí, dosažení maximální pevnosti v tahu a tvrdosti pro nosné konstrukce.
Ano, hliníkové výlisky mohou nahradit konstrukční ocel v mnoha nosných aplikacích a nabízejí snížení hmotnosti přibližně o 60 procent. Zatímco hliník má zhruba třetinovou hustotu a modul pružnosti oceli (68,9 GPa vs 200 GPa), statici mohou kompenzovat nižší tuhost zvýšením hloubky průřezu profilu a optimalizací momentu setrvačnosti průřezu. Hliník také poskytuje přirozenou odolnost proti korozi a snižuje dlouhodobé náklady na údržbu spojené s ochranou oceli proti korozi.
Deformace a kroucení jsou typicky důsledkem nestejnoměrné rychlosti toku kovu skrz vytlačovací hubici, nerovnoměrného ochlazování napříč asymetrickými průřezy, když profil vystupuje z formy, nebo nerovnoměrného uvolnění napětí během protahování. Navrhování profilů s stejnoměrnou tloušťkou stěny, vyváženou symetrií průřezu a správnými poloměry přechodu pomáhá zajistit rovnoměrný tok materiálu a rovnoměrné chlazení při zachování přísných tolerancí rozměrové přímosti.

Telefon
+86-021-5788 5585
+86-133 8191 2789
Adresa
č. 218, Zhongde Road, město Xiaokunshan, okres Songjiang, Šanghaj, Čína
Média