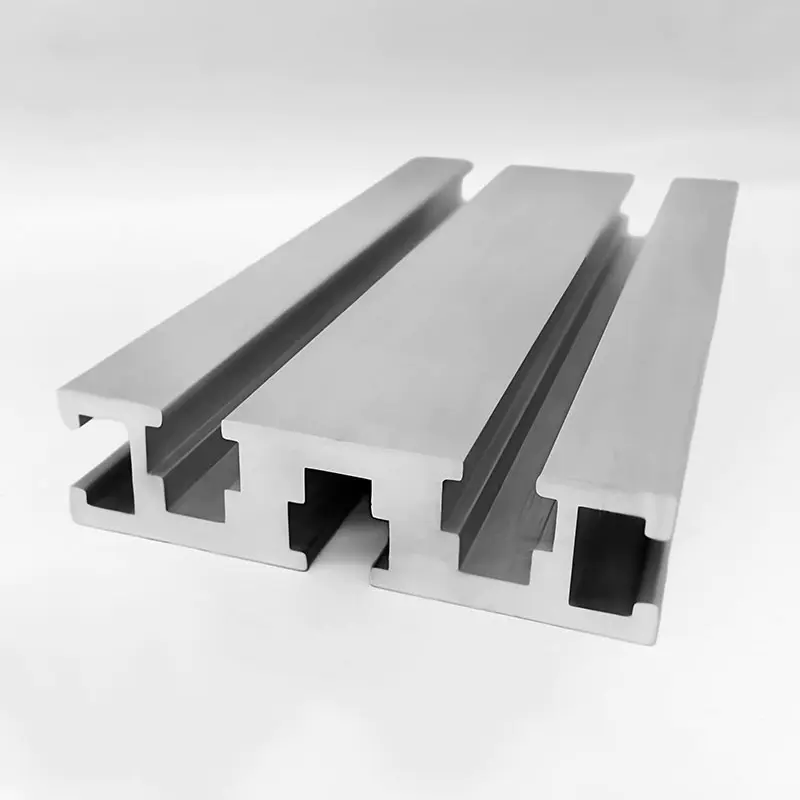

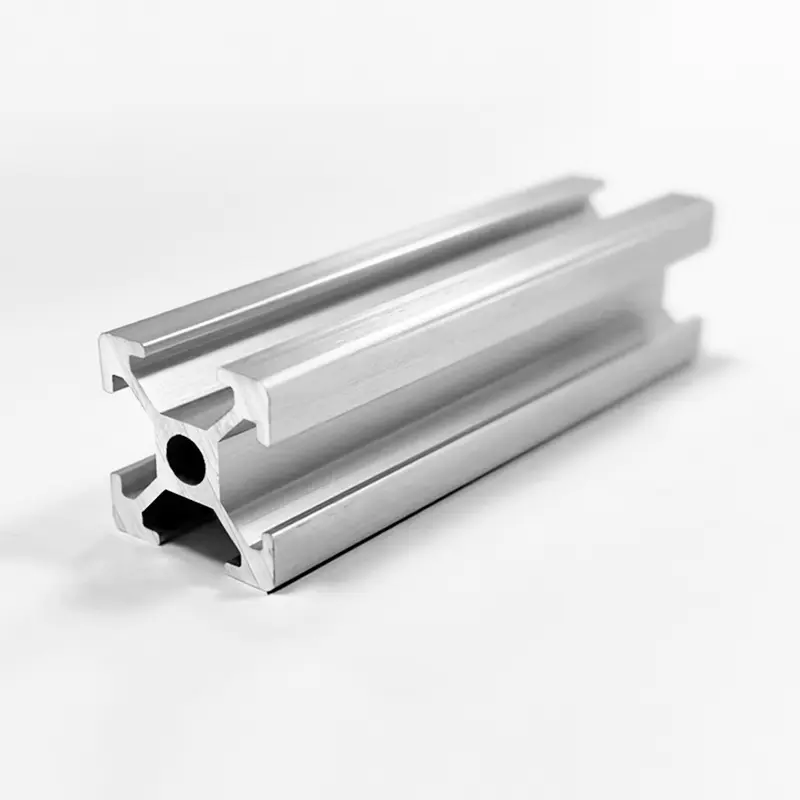
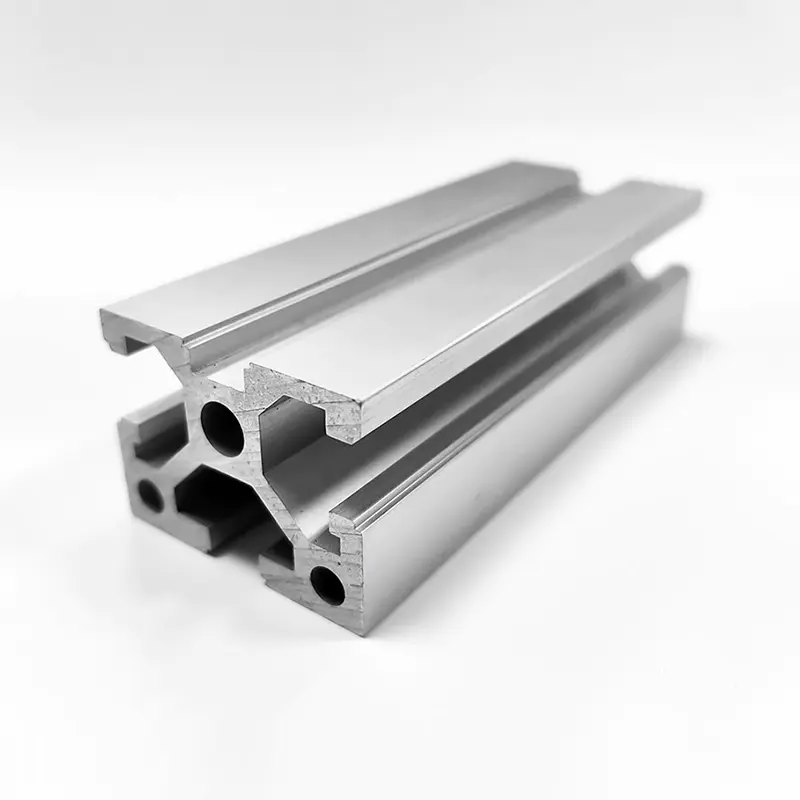
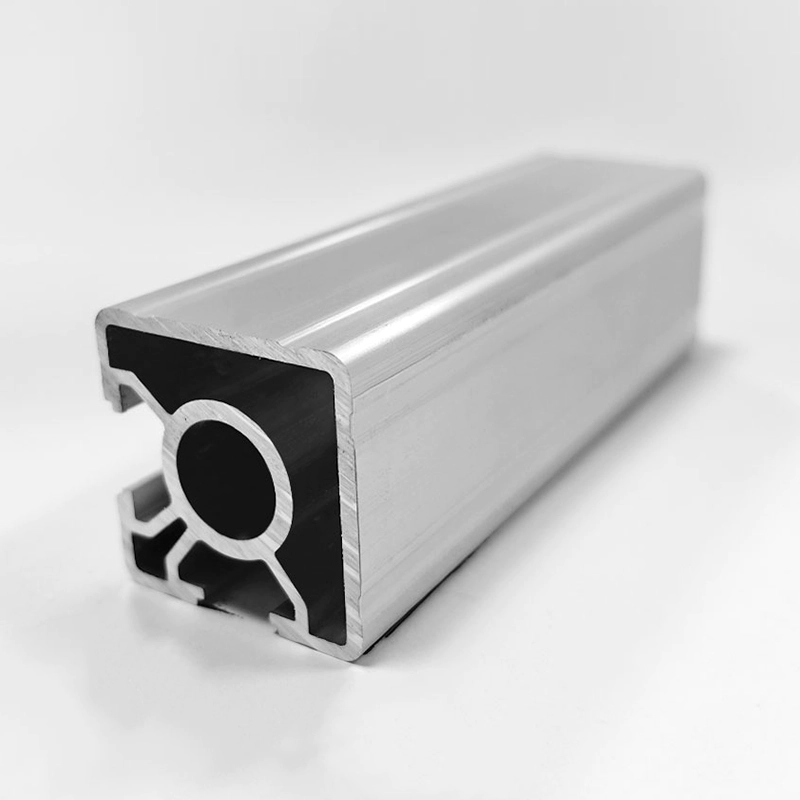
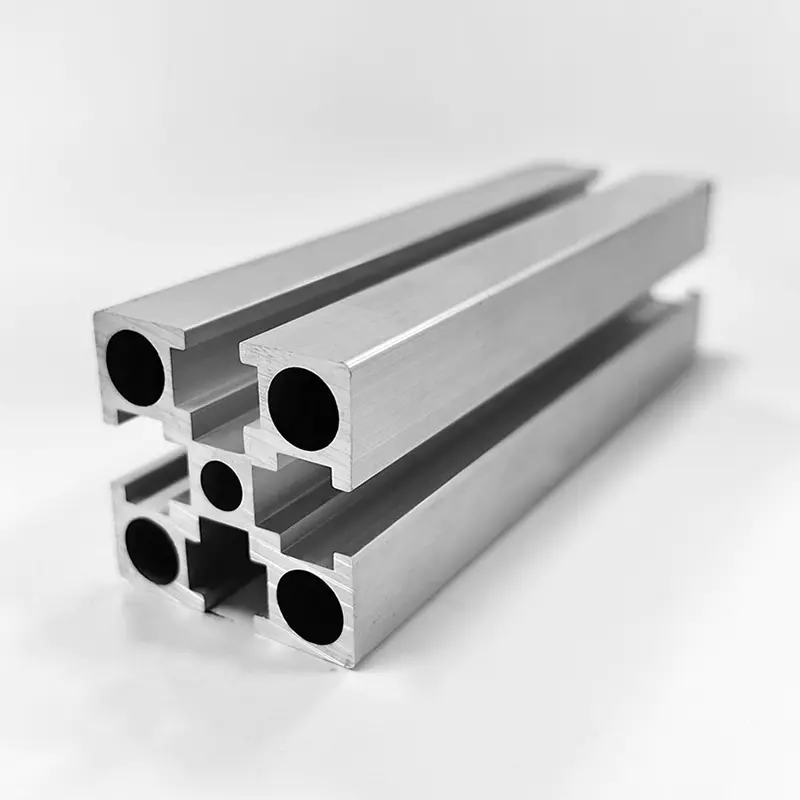
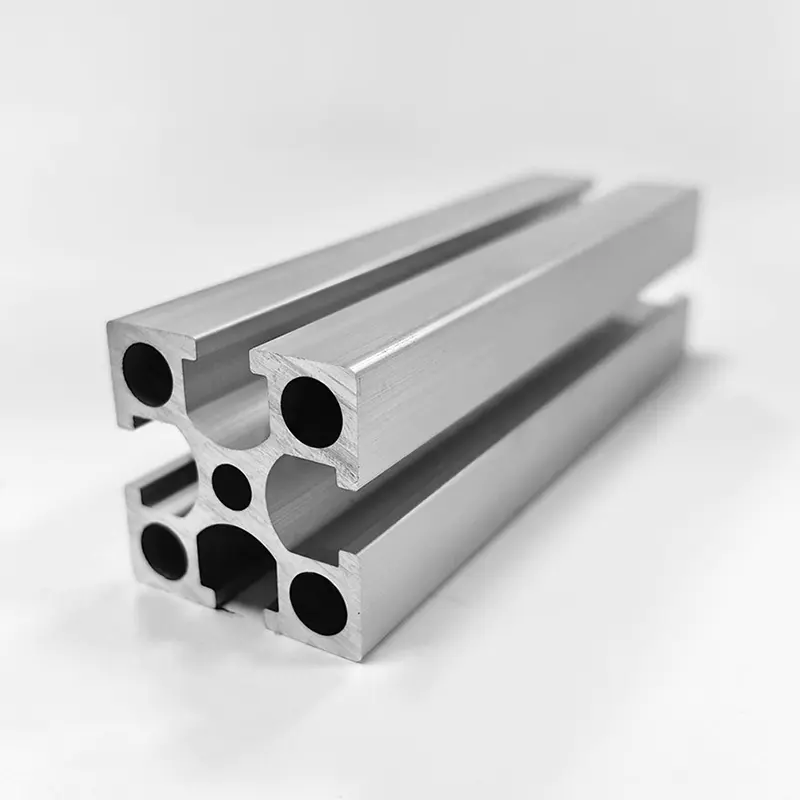
Pískovaný hliníkový profil 6061 · 6063 · 6005
Hlavní výhody
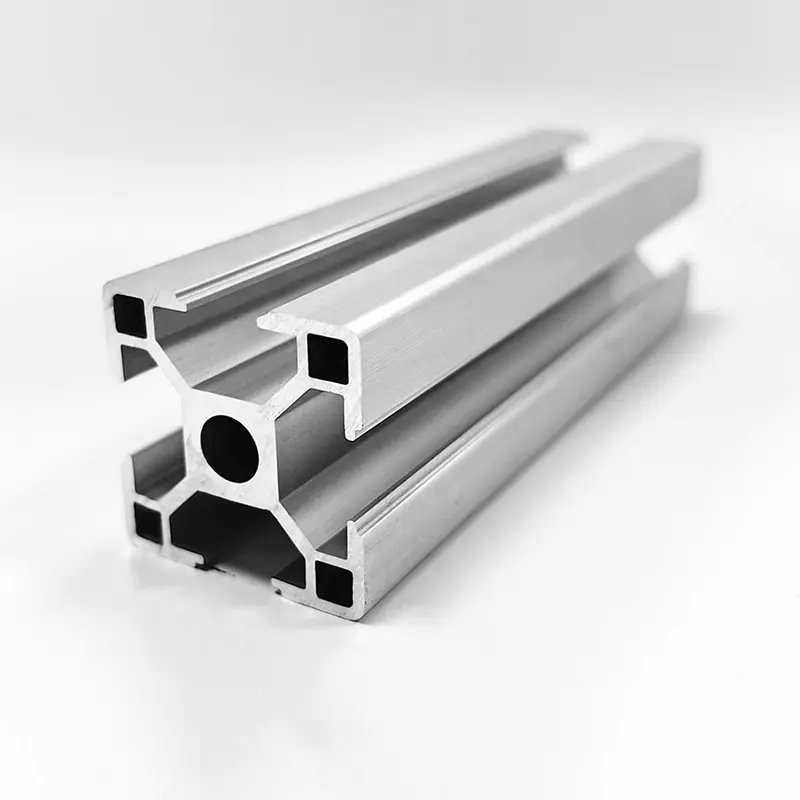
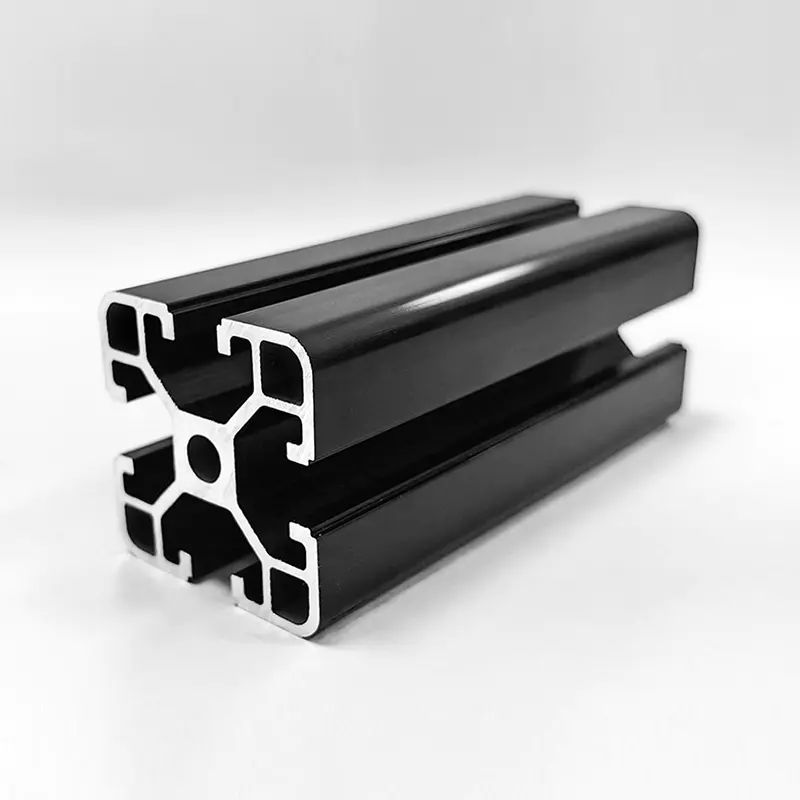
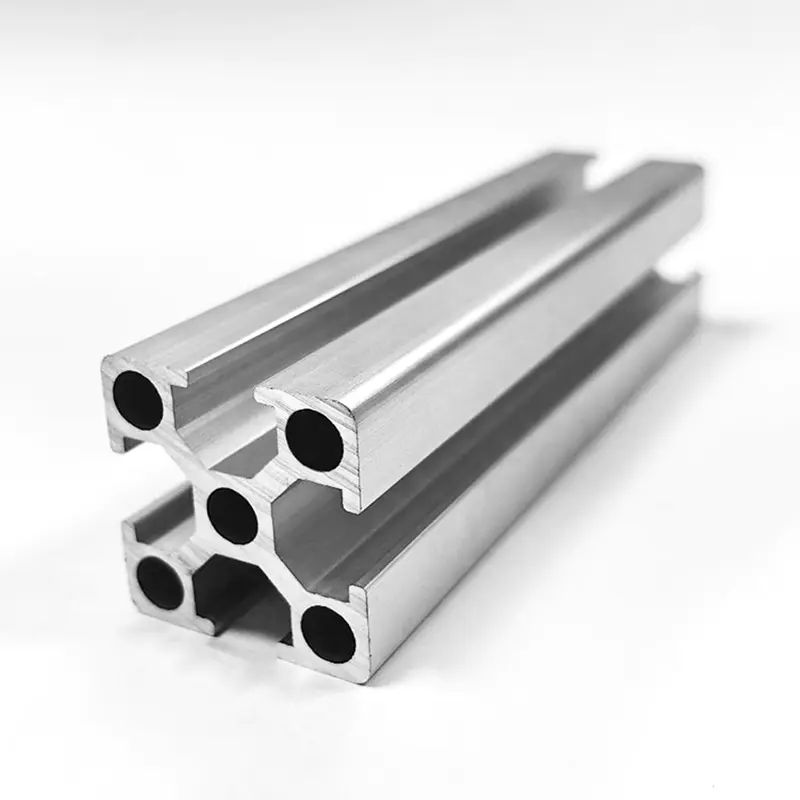
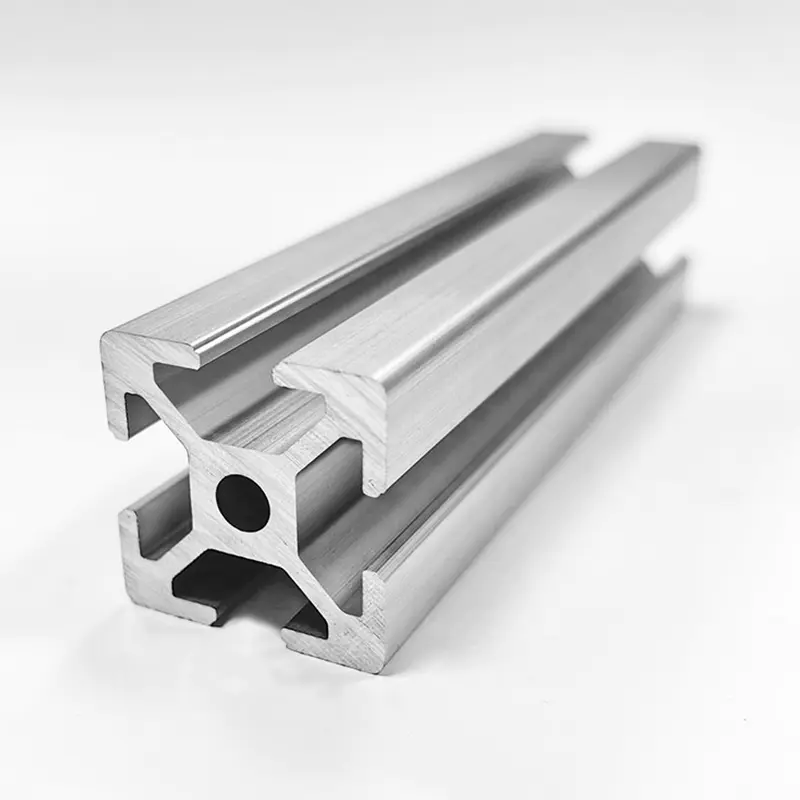
Jednotná matná povrchová textura
Řízené abrazivní médium aplikované pod regulovaným tlakem vytváří konzistentní nesměrový povrchový vzor po celé délce profilu.
Skrytí drobných povrchových značek
Proces tryskání snižuje viditelnost drobných linií vytlačovacích hubic a povrchových stop přítomných před dokončením.
Kompatibilní s eloxováním
Pískované povrchy mohou přejít do fáze eloxování, kdy se kombinuje matná textura s oxidovou ochrannou vrstvou na stejném profilu.
Řízený výběr zrnitosti
Během zpracování jsou k dispozici různé velikosti brusného zrna pro dosažení různých úrovní drsnosti povrchu na vyžádání.
Povrchová úprava pískovaná vs. Standardní povrchová úprava frézováním
Matná, nesměrová textura povrchu se sníženou viditelností stop po vytlačení, vhodná pro eloxování jako další stupeň.
Přírodní extrudovaný povrch s viditelnými liniemi matrice a bez dodatečné povrchové úpravy.
Specifikace produktu
| Specifikace | Detail |
| Základní slitiny | 6061, 6063, 6005 |
| Povrchová úprava | Abrazivní tryskání s volitelným eloxováním po tryskání |
| Drsnost povrchu | Ra 1,5 až 4,5 mikrometrů |
| Tolerance délky | Plus minus 0,3 milimetru na metr |
| Tolerance přímosti | 0,5 milimetru na metr |
| Zakázkové zpracování | CNC vrtání, řezání, frézování a závitování |
| Typy profilů | Konstrukční držáky, profily krytů, ozdobné ozdobné profily |
Aplikační scénáře
Architektonické obložení a panely
Panely s matným povrchem a ozdobné profily používají pískování pro jednotný nereflexní vzhled povrchu.
Kryty elektronických zařízení
Profily krytu používají otryskaný povrch ke snížení oslnění a poskytují konzistentní hmatový povrch na viditelných panelech.
Dárkové zboží a svítidla
Konstrukční komponenty pro svítidla používají pískované povrchy před eloxováním pro matný dekorativní povrch.
Předběžná anodizační příprava povrchu
Tryskání se používá jako přípravná fáze před eloxováním, když je před vrstvou oxidu specifikována matná základní textura.
Úvahy před objednáním
Drsnost povrchu a velikost zrna by měly být specifikovány ve fázi kreslení, protože parametry tryskání jsou nastaveny podle cílové struktury povrchu a případné fáze eloxování plánované po tryskání. Profily otryskané v samostatných výrobních sériích mohou vykazovat drobné odchylky textury, takže součásti použité společně v jedné viditelné sestavě by měly být zpracovány v rámci stejné výrobní série.
Často kladené otázky
Matná textura je vytvářena poháněním abrazivního média proti povrchu profilu pod řízeným tlakem, což odstraňuje povrchový lesk a vytváří nesměrový vzor.
Pískování se běžně používá jako přípravná fáze před eloxováním, což umožňuje spojení matné textury s vrstvou oxidu vytvořenou během eloxování.
Drsnost povrchu vznikající během tryskání ovlivňuje vzhled anodické vrstvy na povrchu, takže velikost zrna se volí podle zamýšleného konečného vzhledu.
Zakázková výroba forem podporuje speciální průřezy, které pak mohou být zpracovány stejnou tryskací linkou, která se používá pro standardní tvary profilů.