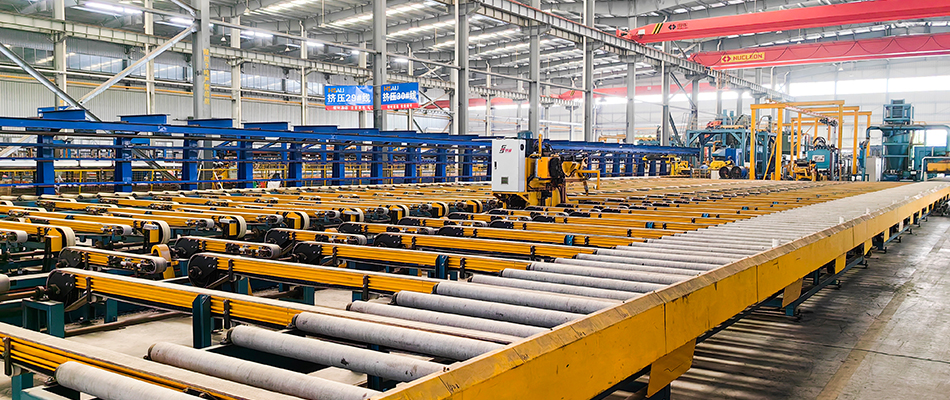
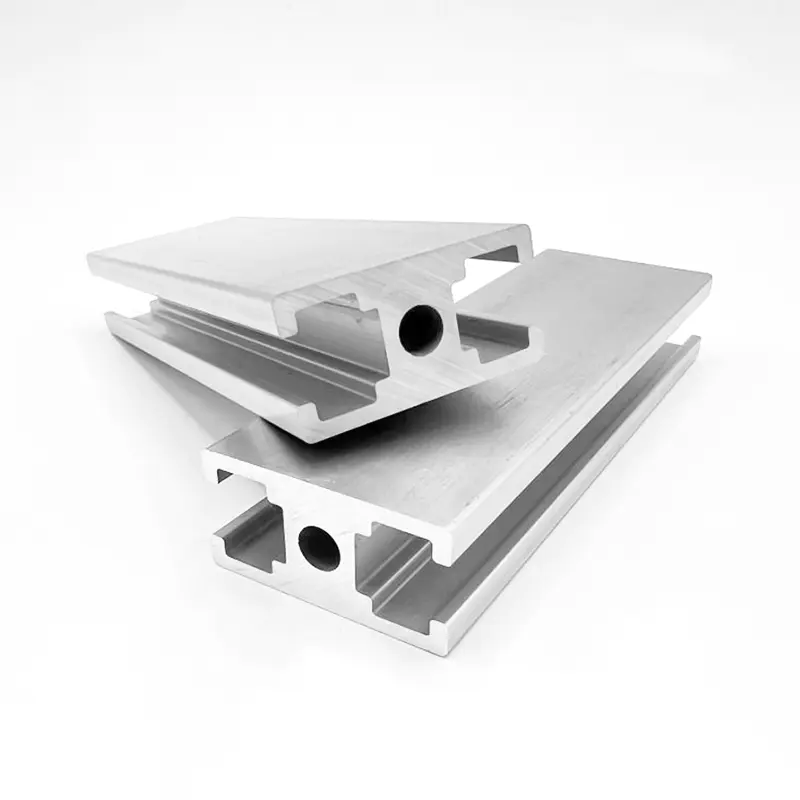
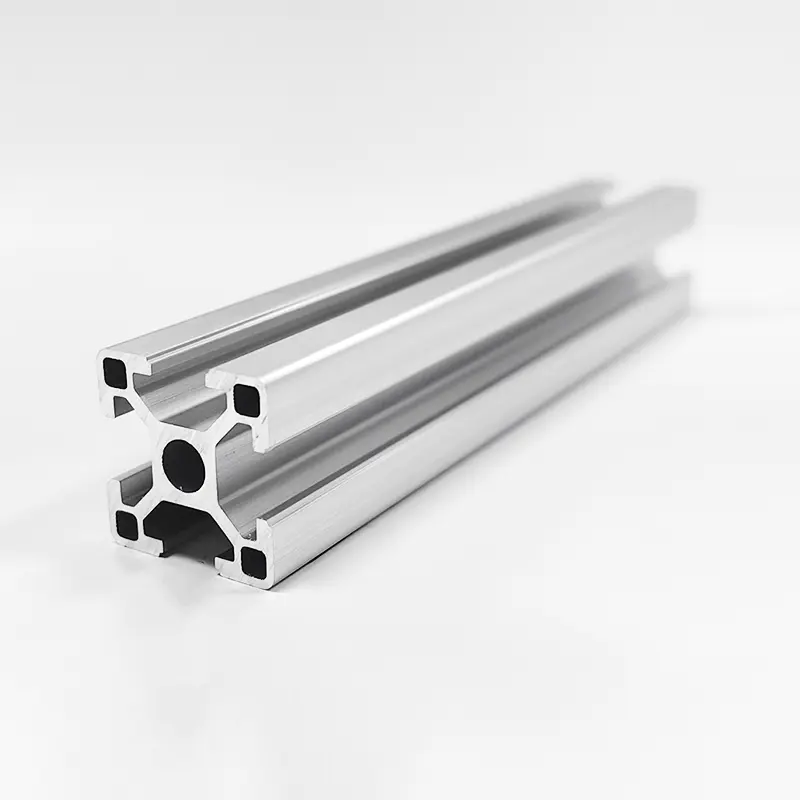
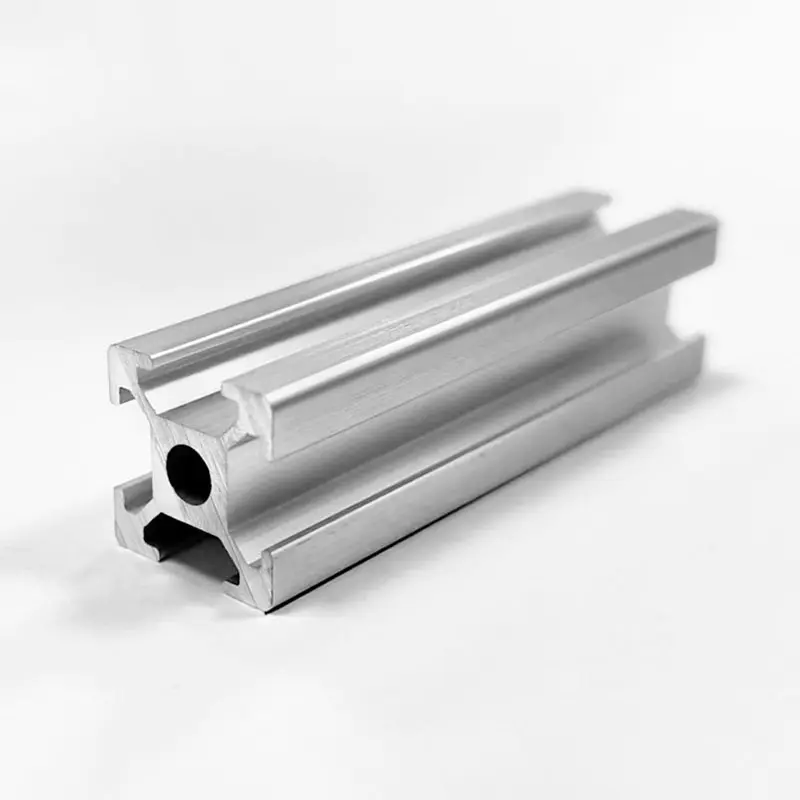
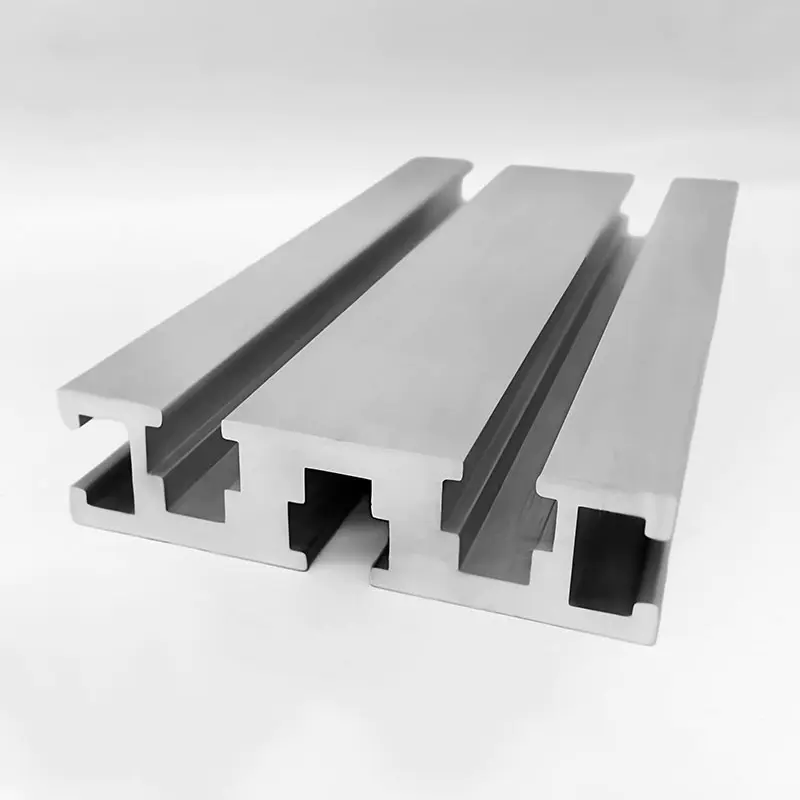
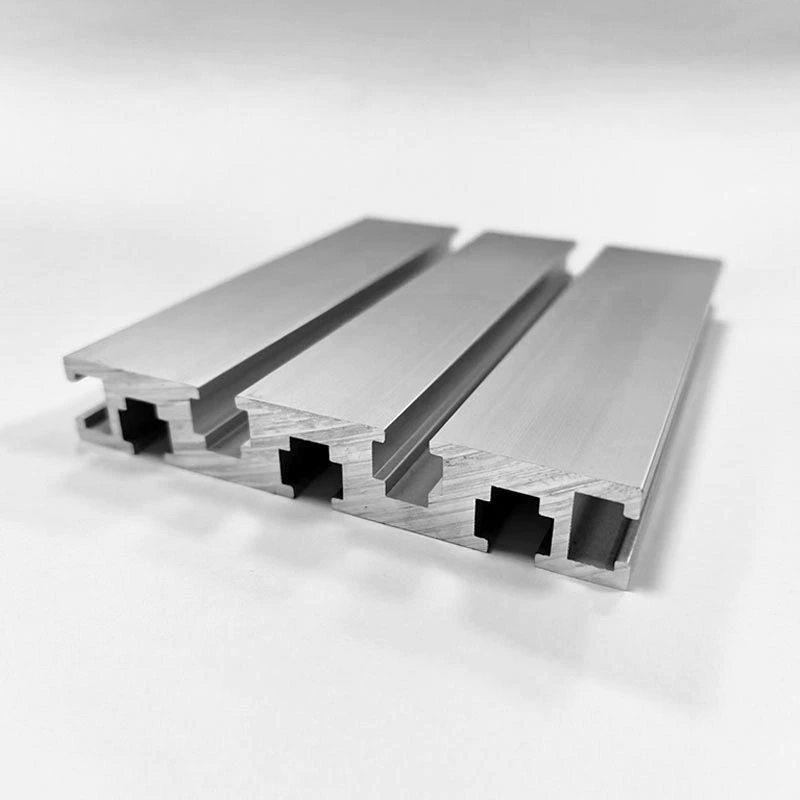
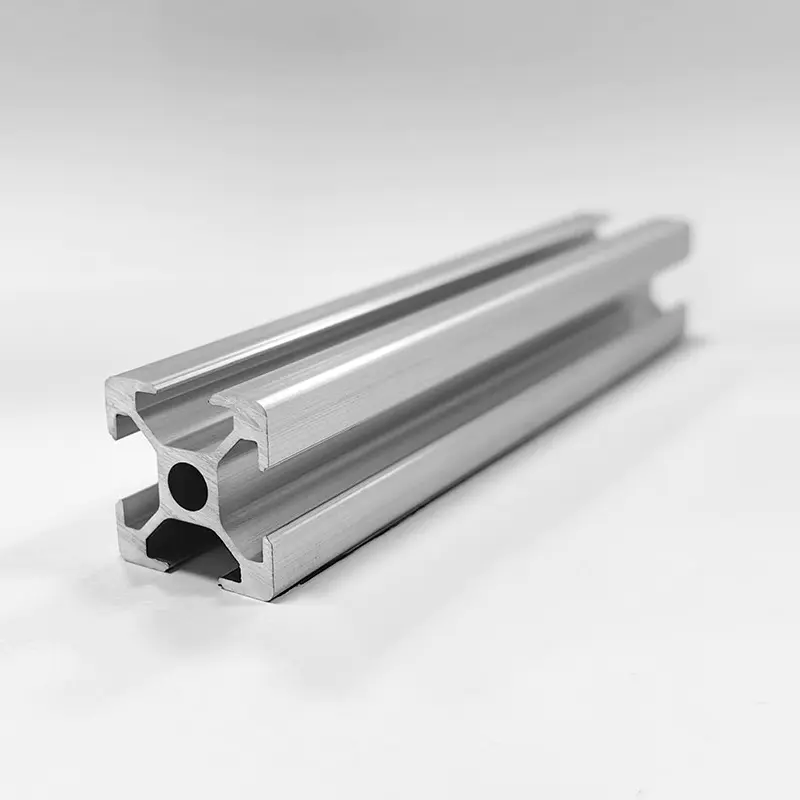
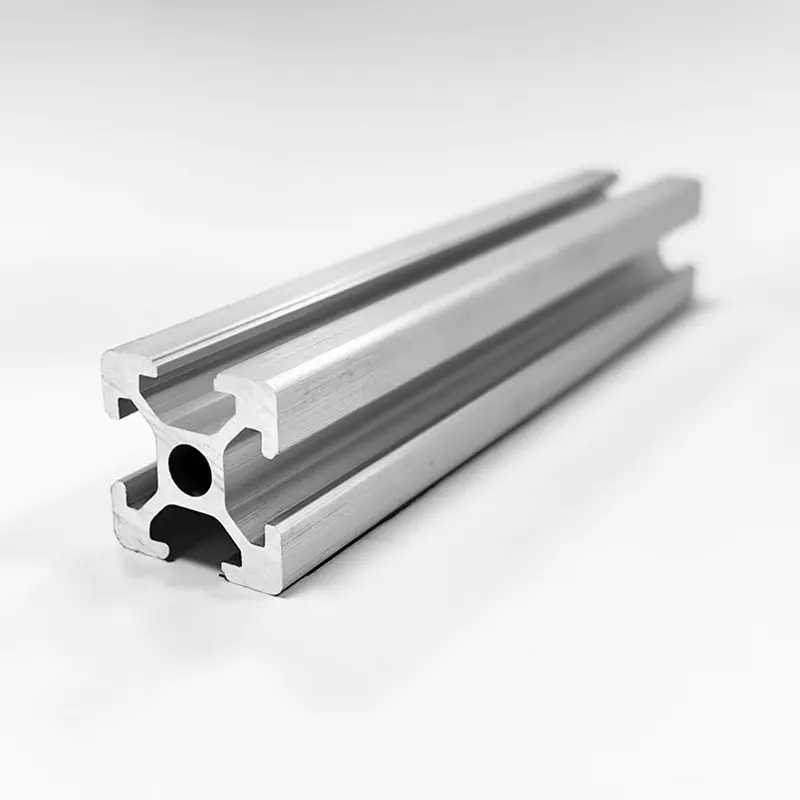
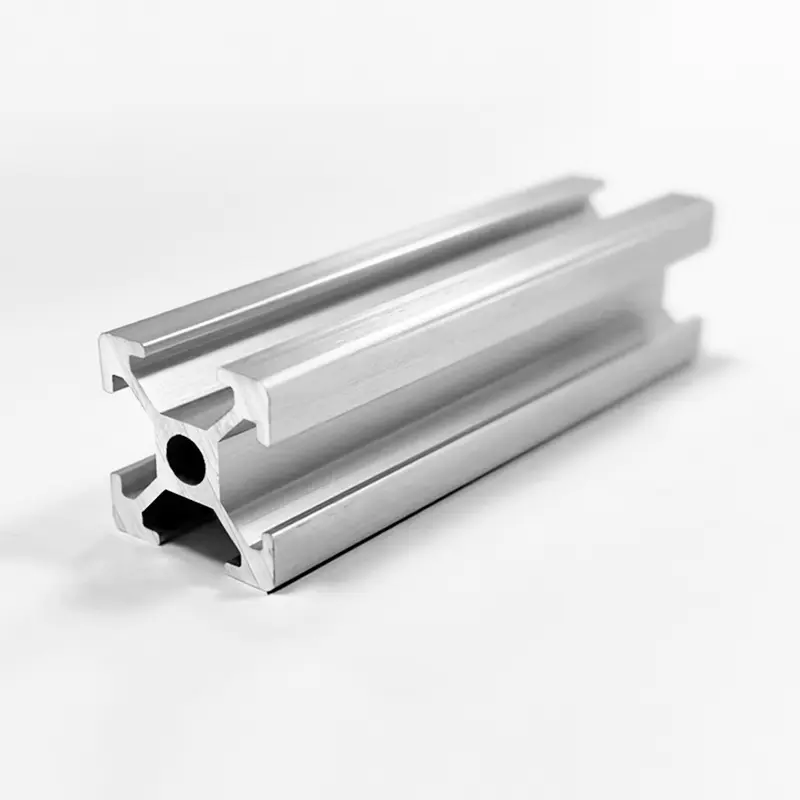
Vytlačování hliníkových profilů je vícestupňový, technologicky náročný proces. Hlavní kroky jsou následující:
- Předúprava suroviny: Hliníkový blok prochází homogenizací při 480–520 °C po dobu 4–8 hodin, aby se eliminovala segregace na hranicích zrn a zajistil se konzistentní tok kovu během extruze.
- Ohřev: Sochor se zahřeje na teplotu plastické deformace (450–500°C). Vytlačovací hubice je také předehřátá na přibližně 480 °C a napuštěna tak, aby odpovídala teplotě předvalku.
- Vytlačování: Zahřátý předvalek je vytlačován otvorem matrice pod vysokým tlakem (15–50 MN), aby se vytvořil profil se specifickým průřezem. Rychlost vytlačování se upravuje na základě vlastností slitiny – například hliníková slitina 6063 se typicky vytlačuje rychlostí 20–30 m/min.
- Chlazení: Čerstvě vytlačený profil je okamžitě ochlazován online, ochlazením z 500 °C pod 200 °C během 60 sekund, aby se zajistilo dostatečné vysrážení zpevňovací fáze.
- Protahování: Míra natahování 0,5 %–3 % se aplikuje pomocí roztahovače ke zmírnění vnitřního zbytkového napětí.
- Stárnutí: Natažené profily jsou naloženy do materiálových regálů a přeneseny do stárnoucí pece, kde jsou udržovány při 200 °C po dobu 2 hodin.
- Povrchová úprava: V závislosti na požadavcích jsou aplikovány povrchové úpravy jako eloxování, elektroforetické lakování nebo práškové lakování.
- Kontrola kvality: Hotové výrobky procházejí komplexní kontrolou, včetně rozměrových kontrol a testování mechanických vlastností.