hsau hsau hsau hsau hsau
hsau hsau hsau hsau
Když se výrobce strojů zeptá na bod tání hliníku, obvykle neplánuje nic roztavit. Kontrolují výkres svařence, specifikují tlakově litou skříň nebo potvrzují, že vytlačovaný profilový rám může být umístěn v blízkosti zdroje tepla. Odpověď je jednoduchá: čistý hliník se taví při 660,32 °C nebo 933,47 K / 1220,58 °F. Vše nad touto hodnotou závisí na jakosti slitiny, podmínkách ohřevu a použitém procesu.
Toto číslo je více než triviální odpověď: rozhoduje o tom, zda se má součást odlévat, vytlačovat, svařovat nebo obrábět, a vysvětluje, proč se hliník v dílně chová jinak než ocel. Níže uvedené části pokrývají referenční hodnotu, jak ji slitiny rozšiřují do rozsahu tavení a jak tyto informace použít ve skutečné výrobě.
Hliník má jeden z nejnižších bodů tání mezi běžnými konstrukčními kovy. Přijatá referenční hodnota pro čistý hliník je:
Tato hodnota je měřena na hliníku o čistotě asi 99,996 %. Je to skutečný bod tání v termodynamickém smyslu: při 660,32 °C existují pevná a kapalná fáze v rovnováze a dodatečné teplo přeměňuje pevný hliník na kapalinu beze změny teploty. Typy komerční čistoty, lité slitiny a tvářené slitiny se chovají odlišně, protože nečistoty a záměrné přísady rozšiřují přechod v teplotním rozsahu.
Téměř každý proces výroby hliníku je umístěn vzhledem k bodu tání. Nad ním funguje odlévání, pod ním vytlačování a lokálně jej kříží svařování. Vědět, kde se váš proces nachází, zabrání nejčastějším selháním kvality.
Lití je jediný hlavní proces, který plně překračuje bod tání. Slitiny pro tlakové lití se udržují mezi zhruba 680 °C a 740 °C, takže kov má dostatečné přehřátí, aby vyplnil tenké části formy před zmrazením. Likvidus říká slévárně, kolik přehřátí je k dispozici; Solidus jim řekne, kdy je odlitek dostatečně stabilní, aby se mohl vysunout. Gravitace a lití do písku se řídí stejnou logikou při mírně odlišných teplotách.
Svařování ohřívá malou zónu nad bodem tání, ale hliník to dělá těžší, než naznačuje samotná teplota. Každý hliníkový povrch nese tenkou vrstvu oxidu, která taje při zhruba 2072 °C, takže oxidová vrstva zůstává pevná, zatímco základní kov pod ní je již roztavený. To je důvod, proč svařování TIG a MIG spoléhá na střídavý proud a čištění oxidů, a proto špatná příprava vede k inkluzím oxidů a poréznosti. Hliník také nedává žádné vizuální varování před roztavením: nesvítí červeně jako ocel, takže přehřátá svarová lázeň se může zhroutit bez zjevného signálu.
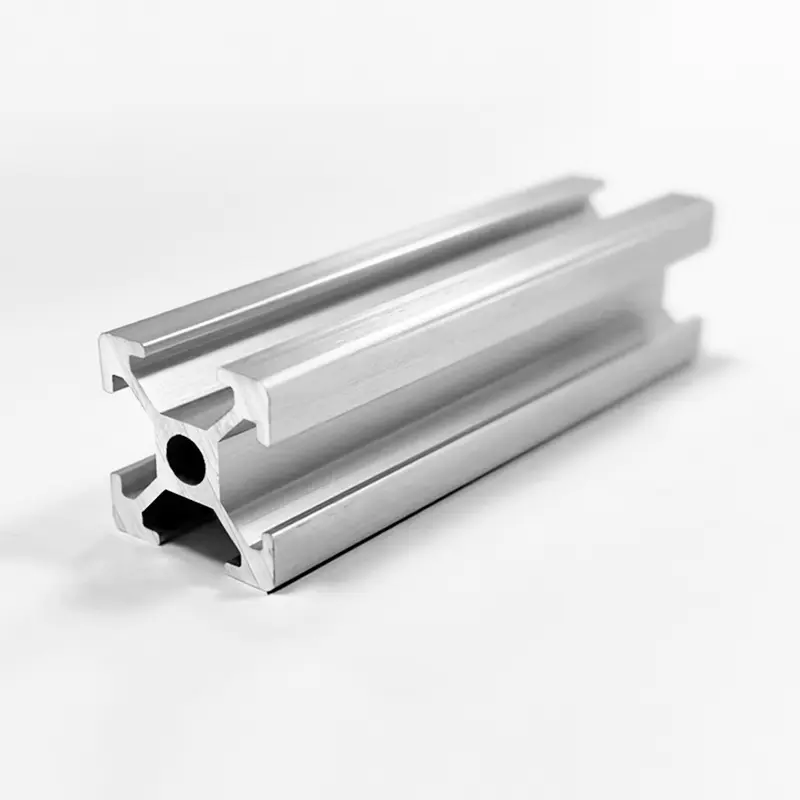
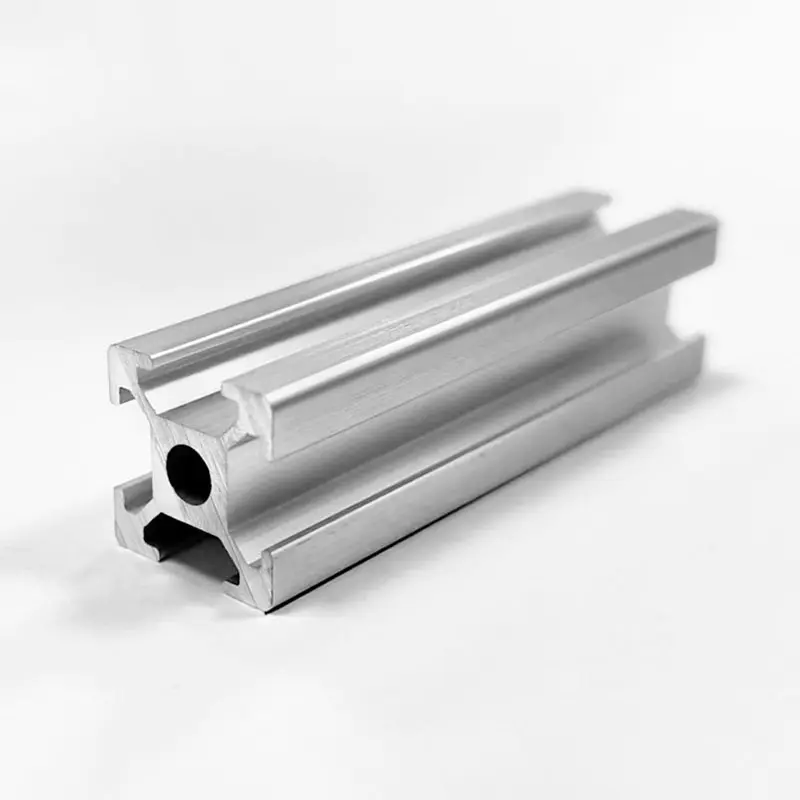
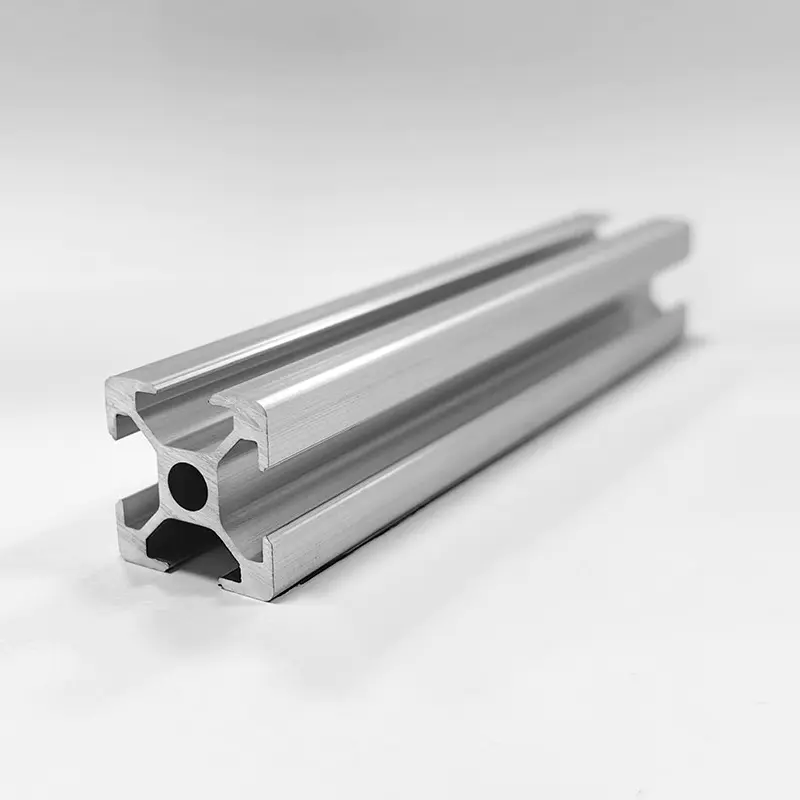
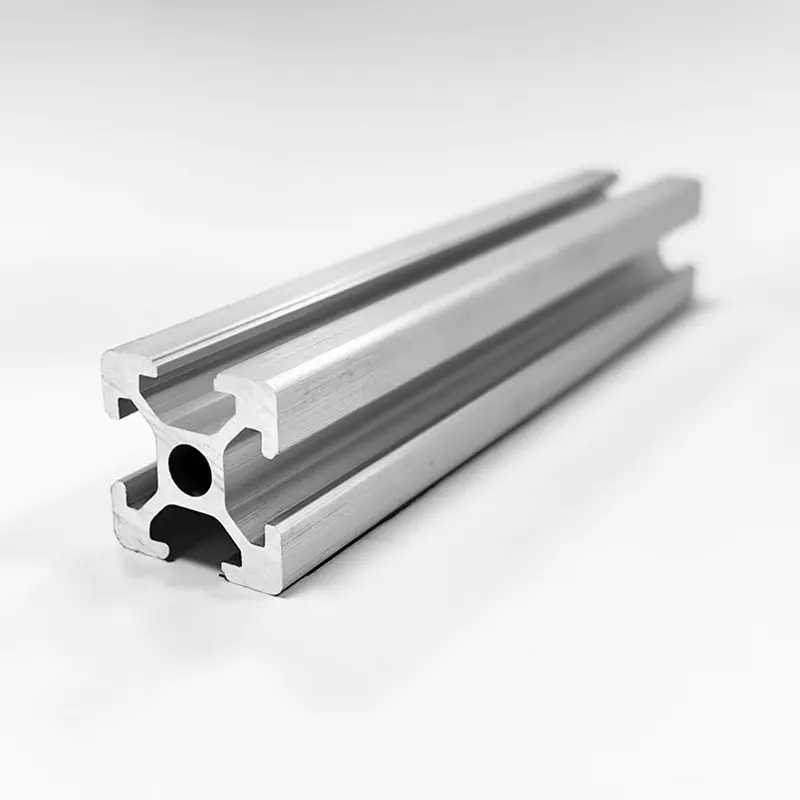
Extruze záměrně udržuje kov v pevném stavu. Sochory ze slitin 6xxx jsou předehřáté na zhruba 450-500 °C, hluboko pod solidem, takže materiál změkne a z plastické hmoty, ale nikdy se částečně neroztaví. To umožňuje, aby byly složité průřezy protlačeny matricí při zachování úzkých tolerancí. Jako výrobce průmyslové hliníkové vytlačované profily , považujeme teplotu sochoru za jeden z nejvíce kontrolovaných parametrů na lisu: příliš studený a profil se trhá, příliš horký a kvalita povrchu se zhoršuje a v místě solidu začíná průřez praskat. Pro standardní rámové sekce, jako je naše Hliníkové vytlačované profily s T-drážkou řady 2020 , stabilní předehřev udržuje průřez přesný od prvního do posledního metru.
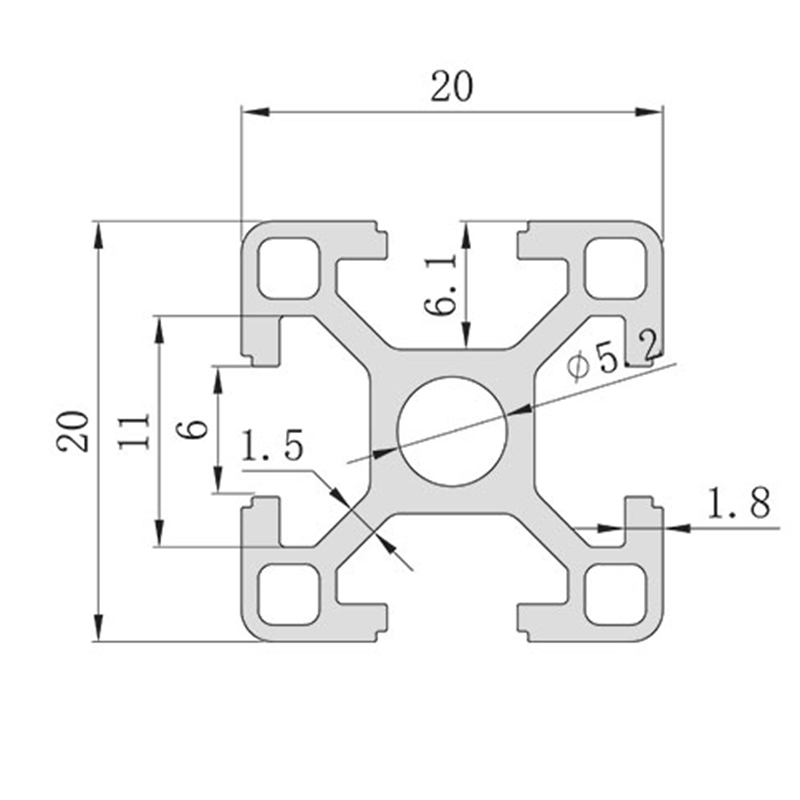 Hliníkový vytlačovaný profil OEM řady 2020 s 6mm t-drážkou Dodavatelé, Com Shanghai Huishuo Aluminium Industry Technology Co., Ltd. je čínský velkoobchodní hliníkový vytlačovací profil řady 2020 s 6mm t-slot designem ... Zobrazit produkt →
Čistý hliník se taví při jediné ostré teplotě. Jakmile jsou přidány legující prvky, přechod se rozšíří do rozsahu. The solidus je nejvyšší teplota, při které je slitina ještě zcela pevná; a liquidus je nejnižší teplota, při které je zcela kapalný. Mezi těmito dvěma koexistuje pevná a kapalná fáze, což je normální při odlévání, ale nebezpečné při tepelném zpracování a svařování.
| Slitina | Temper | Solidus (°C) | Liquidus (°C) | Typická aplikace |
|---|---|---|---|---|
| 6063 | T5 / T6 | 615 | 655 | Extrudované profily, rámy, architektonické profily |
| 6061 | T6 | 582 | 652 | Konstrukční profily, svařované sestavy |
| 5052 | H32 | 607 | 649 | Námořní panely, plechové práce |
| 7075 | T6 | 477 | 635 | Vysokopevnostní letecké komponenty |
| A356 | Obsazení T6 | 574 | 610 | Litá kola, tělesa čerpadel |
Všimněte si pomazánky: 6061 je již částečně roztavený nad 582 °C, i když je plně tekutý až při 652 °C. Vytlačovací nástroje zůstávají pod solidem, aby se zabránilo praskání za tepla. Při tepelném zpracování dochází při překročení solidu k počínajícímu roztavení, které trvale zničí mechanické vlastnosti součásti.
Několik proměnných v reálném světě mění chování teoretického bodu tání na výrobní ploše.
Křemík a měď snižují rozsah tání více než jakékoli jiné běžné přísady. Eutektikum hliník-křemík sedí při teplotě asi 577 °C se zhruba 12,6 % křemíku, což je důvod, proč většina licích slitin zůstává zpracovatelná při teplotách, kdy jsou tvářené slitiny stále pevné. Hořčík a zinek také stlačují solidus, jak ukazuje řádek 7075 v tabulce 1. Výběr slitiny je tedy neoddělitelný od výběru procesu.
Hliník s čistotou 99,99 % taje ve zlomku stupně 660,32 °C. Komerční čistoty 99,5-99,8 % obsahují stopové množství železa a křemíku, které rozšiřují přechod o několik stupňů. U většiny konstrukčních prací je rozdíl zanedbatelný, ale u pájení a přesného lití mění výběr plniva a doby namáčení.
Oxid hlinitý taje při zhruba 2072 °C, což je asi třikrát více než kov pod ním. Při svařování a pájení musí být vrstva rozrušena nebo odstraněna, jinak roztavený kov nemůže smáčet spoj. Během tavení pro odlévání se vrstva oxidu plave na povrchu a lze ji sbírat, ale také zachycuje plyn a vměstky, pokud je vmíchána do taveniny. Vrstva oxidu nemění bod tání kovu, ale je to hlavní důvod, proč je hliník hůře svařitelný než ocel.
Pro technické účely nemá tlak ani rychlost ohřevu praktický vliv na teplotu tání hliníku. Tlakové efekty se objevují pouze ve specializovaném vysokotlakém výzkumu a rychlost ohřevu ovlivňuje, jak přesně pozorujete přechod, nikoli samotnou rovnovážnou hodnotu. Důvěřujte datovému listu materiálu, ne údajům pyrometru.
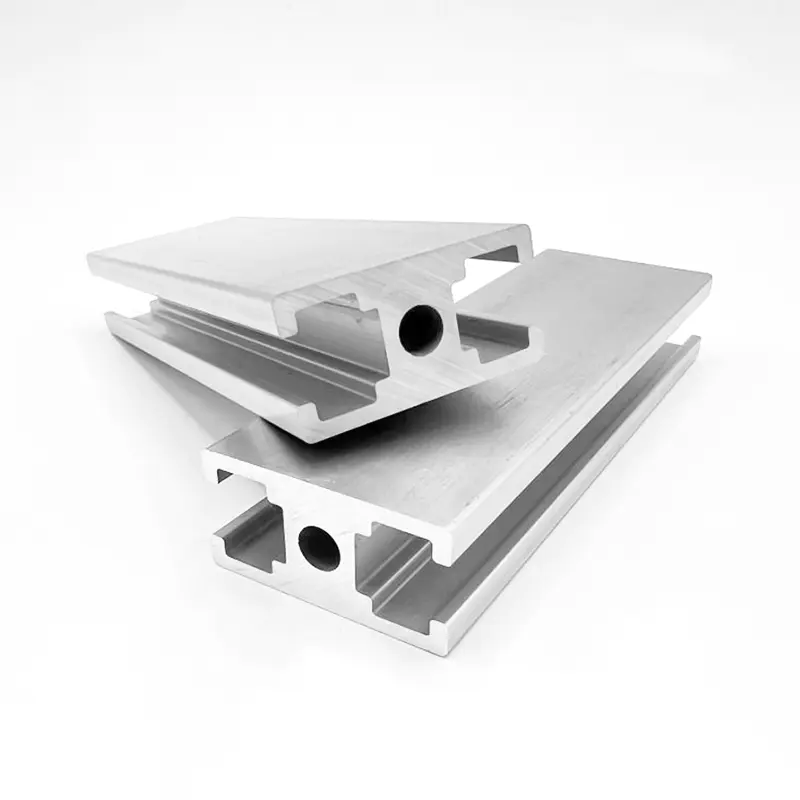
Pro hliníkový profilový rám , bod tání není téměř nikdy limitem návrhu. Rámy jsou navrženy tak, aby odolávaly průhybu, meze kluzu a tuhosti spoje, nikoli roztavení. Na teplotě stále záleží dvěma způsoby.
Za prvé, nepřetržitý provoz nad zhruba 250-300 °C změkčuje standardní teploty 6xxx dlouho předtím, než dojde k roztavení: účinky stárnutí se obrátí, pevnost klesá a sevřené spoje mohou tekat. Za druhé, jakékoli svařování nebo pájení natvrdo prováděné na rámu zavádí místní tavení, které žíhá tepelně ovlivněnou zónu. Pokud rám stroje musí nést zatížení v blízkosti svarového spoje, po svařování znovu zestárněte nebo spoj překonstruujte.
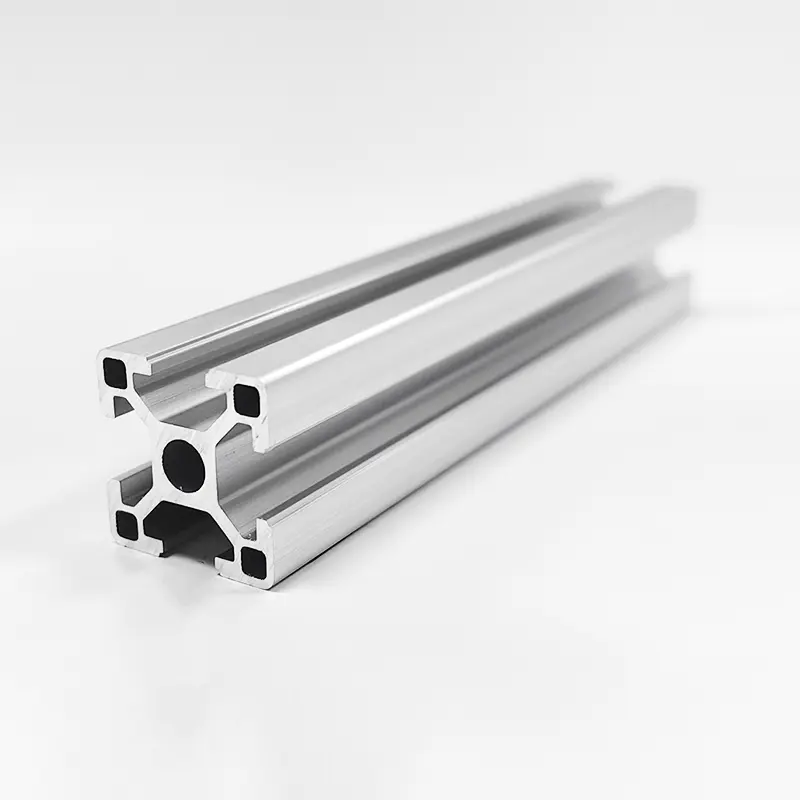
U nosných konstrukcí s vibracemi nebo bodovým zatížením funguje nízký modul pružnosti hliníku, což znamená tuhost profilu. Často doporučujeme těžší části stěny jako např zesílené nosné hliníkové profily 4040 s T drážkou místo kompenzace pevnějšími slitinami, protože rám se stává tužším, aniž by se změnilo svařovací chování nebo charakteristiky tavení. Když porovnáte série a třídy zatížení, praktický technický průvodce Systémy vytlačování hliníku s T-drážkou šetří více času při návrhu než opakované kontroly teplot tání.
 OEM HS-8-4040B zesílená nosná T-drážka 4040 hliníkový profil, 2,5 mm stěna T Shanghai Huishuo Aluminium Industry Technology Co., Ltd. je čínský velkoobchod s hliníkovým profilem HS-8-4040B se zesílenou nosnou drážkou T-Slot 4040... Zobrazit produkt →
| Kovové | Bod tání (°C) | Bod tání (°F) | Srovnání s hliníkem |
|---|---|---|---|
| Zinek | 419.5 | 787 | Nižší; chrání ocel jako galvanický povlak |
| Hořčík | 650 | 1202 | Podobné; používá se u lehkých odlitků |
| Hliník (čistý) | 660.3 | 1220.6 | Reference |
| Mosaz (typická) | 900-940 | 1650-1720 | Vyšší; obtížnější odlévat a obrábět |
| Měď | 1084.6 | 1984 | Mnohem vyšší; vynikající vodivost |
| Nerezová ocel | 1400-1450 | 2550-2640 | Mnohem vyšší; vysokoteplotní servis |
| Měkká ocel | 1370-1510 | 2500-2750 | Mnohem vyšší; strukturální selhání |
Nejdůležitější důsledek je ekonomický. Mírný rozsah tavení hliníku je přesně to, co dělá vytlačování a lití pod tlakem rychlé a cenově dostupné. Ocel a nerezová ocel potřebují k roztavení a tvarování mnohem více energie, a proto těžké konstrukční práce stále upřednostňují ocel, zatímco lehké rámy, skříně a komponenty odvádějící teplo upřednostňují hliník. Stejný teplotní limit znamená, že hliník nemá místo v nepřetržitém provozu nad zhruba 300 °C: neroztaví se, ale pod zatížením ztratí náladu a teče.
Dejte bod tání do práce v konstrukční kanceláři, nejen v peci:
V našich výrobních závodech rozhoduje o tom, jak je díl vyroben, nikoli o tom, zda jej lze vyrobit, bod tání. Pokud je třeba geometrii odlévat, chladíme ji z likvidu s řízenými parametry. Pokud se musí svařovat, řídíme místní přívod tepla. Pokud se musí opracovat, aplikujeme CNC zpracování hliníku s řízenými posuvy, rychlostmi a průtokem chladicí kapaliny.
 Velkoobchodní továrna na CNC zpracování hliníku, výrobci Shanghai Huishuo Aluminium Industry Technology Co., Ltd. je Čína výrobci CNC zpracování hliníku a skutečnost CNC zpracování hliníku... Zobrazit produkt →
Vědět, že čistý hliník se taví při 660,32 °C, je ta snadná část. Skutečnou technickou otázkou je, která slitina, který proces a jaké teplotní okno vyrábí součást, kterou potřebujete. Začněte s řadou slitin, zkontrolujte solidus a liquidus a nechte proces následovat.

Telefon
+86-021-5788 5585
+86-133 8191 2789
Adresa
č. 218, Zhongde Road, město Xiaokunshan, okres Songjiang, Šanghaj, Čína
Média